


كيفية اختيار عملية تشكيل المحولات؟ الصب بالفراغ مقابل APG؟
المحولات الإيبوكسية الجافة تُشكَّل بشكل أساسي باستخدام إما عملية الصب بالتفريغ أو عملية التجلد بالضغط الآلي (APG). كلا الطريقتين يمكنهما إنتاج محولات تيار ومحولات جهد مؤهلة، لكنهما تختلفان بشكل كبير في السيناريوهات القابلة للتطبيق، وخصائص الإنتاج، وخصائص المنتج. يجب أن يعتمد الاختيار على نموذج المنتج، وحجم الطلب، والأبعاد الهيكلية.
أولاً: مقدمة موجزة عن العمليتين
1.1 عملية التجلد بالضغط الآلي (APG)
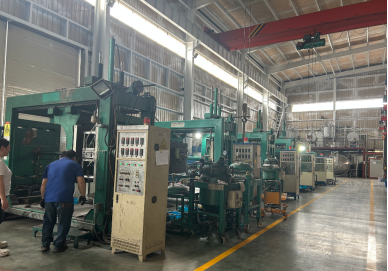
يتم إزالة الغازات من خليط راتنج الإيبوكسي تحت التفريغ، ثم يُحقن في القوالب تحت ضغط عالٍ، مع الحفاظ على ضغط مستمر لتعويض الانكماش أثناء المعالجة. يستغرق إزالة القالب من عشر إلى أربعين دقيقة فقط، يليها معالجة لاحقة. مناسبة للمحولات الداخلية القياسية ذات الحجم الكبير بجهد 10 كيلوفولت (مثل المنتجات القياسية من سلسلة LZZBJ9 و JDZ).
المزايا:
أ. تعويض الضغط يقلل من الفراغات الداخلية وعيوب الانكماش، مما يؤدي إلى هياكل كثيفة وأداء تفريغ جزئي متناسق.
ب. دورة تشكيل قصيرة للغاية، كفاءة إنتاج عالية، وتداول سريع للقوالب.
ج. تشطيب سطحي ناعم، حواف حادة، ودقة أبعاد عالية.
د. مستوى عالٍ من الأتمتة، مما يقلل من تكاليف العمالة في الإنتاج الضخم.
العيوب:
أ. تكلفة قالب عالية؛ استثمار كبير مطلوب للمنتجات الجديدة أو العناصر غير القياسية.
ب. نطاق عملية ضيق مع تحكم صارم في درجة حرارة القالب، وضغط الحقن، ودرجة حرارة المادة.
ج. المعالجة السريعة للمحولات ذات الجدران السميكة أو كبيرة الحجم قد تولد إجهادًا داخليًا، مما يزيد من خطر التشقق.
د. يتطلب مواد إيبوكسية متخصصة لـ APG، مما يؤدي إلى ارتفاع تكاليف المواد الخام.
1.2 عملية الصب بالتفريغ التقليدية
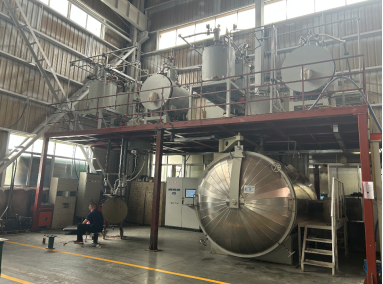
يُصب الراتنج تحت تفريغ عالٍ، معتمدًا على الجاذبية للتدفق إلى القوالب، يليه تسخين ومعالجة مطولة. مناسبة للتصاميم المخصصة غير القياسية، والمحولات ذات الجدران السميكة بجهد 35 كيلوفولت، والمنتجات ذات الدفعات الصغيرة والمواصفات المتعددة.
المزايا:
أ. تصميم قالب بسيط، تكلفة أولية منخفضة، تعديلات مرنة، وفعالية عالية من حيث التكلفة للنماذج الأولية والمنتجات غير القياسية.
ب. منحنى معالجة لطيف مع معدل تسخين قابل للتحكم، مما يقلل من الإجهاد الداخلي ويعزز مقاومة التشقق في المنتجات ذات الجدران السميكة.
ج. تعدد استخدامات المعدات يسمح بالتوافق مع مختلف منتجات الإيبوكسي بما في ذلك ملفات المحولات.
د. اختيار أوسع لراتنجات الإيبوكسي وتحكم أفضل في تكاليف المواد.
العيوب:
أ. دورة إنتاج طويلة - يستغرق الصب والمعالجة أكثر من عشر ساعات، مما يحد من القدرة الإنتاجية.
ب. الاعتماد فقط على إزالة الغازات بالتفريغ يجعل الفقاعات الداخلية أكثر احتمالًا في المكونات السميكة أو الكبيرة.
ج. قابلية أكبر للتأثر بالتباينات التشغيلية البشرية، مما يؤدي إلى اتساق دفعة أقل قليلاً مقارنة بـ APG.
د. تبقى الأفران مشغولة لفترات طويلة، مما يؤدي إلى استهلاك طاقة أعلى.
ثانياً: ما يهم الجميع: أي عملية تقدم أداءً كهربائيًا أفضل؟
طالما أن الإنتاج يتبع المعايير، يمكن لكلتا العمليتين تلبية متطلبات الأداء الكهربائي. سنطابق حل التشكيل الأنسب بناءً على مواصفات المنتج واحتياجات الطلب لضمان جودة محولات مستقرة وموثوقة. يمكن للمصنعين المتمرسين الجمع بين كلتا العمليتين، واستخدامهما بالتوازي لتكملة بعضهما البعض، مما يتيح التكامل المرن.

