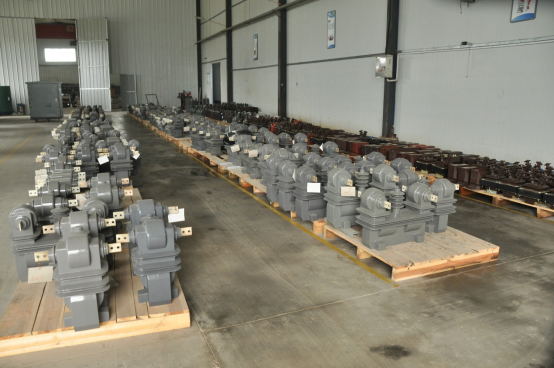
Causas Comunes del Agrietamiento de Transformadores de Instrumento de Resina Epoxi
Causas comunes de grietas en transformadores de instrumento de resina epoxi
El agrietamiento de los transformadores de instrumento de resina epoxi puede ocurrir durante la producción o después de años de servicio. Las siguientes son cinco causas comunes:
Grietas originadas en insertos metálicos o bordes de barras de cobre — Los bordes metálicos afilados sin tratamiento de radio (R) causan concentración de tensiones y se convierten en puntos de iniciación de grietas.
Agrietamiento por lotes, especialmente en piezas gruesas — Una tasa de calentamiento excesiva durante el curado, seguida de un enfriamiento rápido sin un proceso de curado escalonado, crea altas tensiones residuales.
Deslaminación a lo largo de la interfaz metal-resina — El precalentamiento insuficiente de bobinas o insertos metálicos, la contaminación por aceite o polvo en la interfaz y las grandes diferencias en el coeficiente de expansión térmica entre el metal y la resina epoxi provocan una sobrecarga de tensiones en la interfaz.
Grietas después del ciclado térmico en servicio — Los productos pueden pasar la inspección visual en fábrica, pero desarrollan grietas después del ciclado frío-caliente en el sitio del cliente. Esto es un agrietamiento latente retardado causado por curvas de curado irracionales y altas tensiones residuales.
Agrietamiento en posiciones de pared delgada — El espesor local insuficiente de la pared de epoxi, los cambios bruscos de espesor sin transición en arco y las tensiones de contracción concentradas causan grietas.
Para prevenir estos problemas, los fabricantes deben utilizar un tratamiento de radio adecuado en los insertos metálicos, perfiles de curado escalonados, precalentamiento de insertos, interfaces limpias y transiciones de espesor de pared optimizadas. CNYIHU aplica un estricto control de procesos enresina epoxi APG ycolada al vacío, incluyendodesgasificación al vacío,control de gelificación y tiempo de curado, ypruebas rutinarias de descargas parciales para garantizar la fiabilidad del aislamiento. Para más detalles de fabricación relacionados, consulte nuestros artículosProceso de fabricación de transformadores de tensión yProceso de fabricación de transformadores de corriente.