


Как выбрать технологию литья трансформаторов? Вакуумная заливка или APG?
Сухие эпоксидные трансформаторы формуются преимущественно с использованием двух технологий — вакуумной заливки и APG (автоматизированного отверждения под давлением). Оба метода позволяют выпускать качественные трансформаторы тока и трансформаторы напряжения, однако существенно различаются по областям применения, производственным характеристикам и свойствам готовой продукции. Выбор должен основываться на типе изделия, объёме заказа и конструктивных размерах.
I. Краткое описание двух технологий
1.1 Технология APG — автоматизированное отверждение под давлением
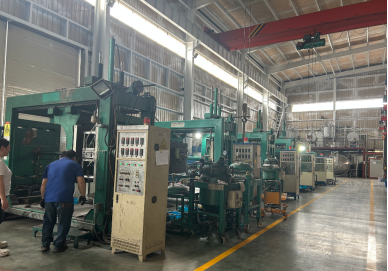
Смесь эпоксидной смолы дегазируется в вакууме, а затем под высоким давлением инжектируется в формы, при этом поддерживается непрерывное давление для компенсации усадки в процессе отверждения. Извлечение из формы занимает от десяти до сорока минут, после чего проводится последующее отверждение. Технология подходит для стандартизированных крупносерийных трансформаторов 10 кВ для внутренней установки (например, серийные изделия LZZBJ9, JDZ).
Преимущества:
а) Компенсация давления снижает количество внутренних пустот и усадочных дефектов, обеспечивая плотную структуру и стабильные характеристики частичных разрядов;
б) Чрезвычайно короткий цикл формования, высокая производительность и быстрая оборачиваемость форм;
в) Гладкая поверхность, чёткие кромки и высокая размерная точность;
г) Высокий уровень автоматизации, снижающий затраты труда при массовом производстве.
Недостатки:
а) Высокая стоимость форм; требуются значительные инвестиции для новых изделий или нестандартных позиций;
б) Узкий технологический диапазон с жёстким контролем температуры формы, давления инжекции и температуры материала;
в) Быстрое отверждение трансформаторов с толстыми стенками или крупных размеров может вызывать внутренние напряжения, увеличивая риск растрескивания;
г) Требуются специальные эпоксидные материалы для APG, что приводит к более высоким затратам на сырьё.
1.2 Традиционная технология вакуумной заливки
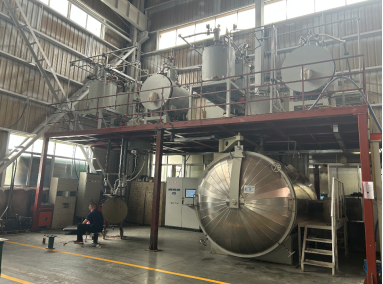
Смола заливается в условиях высокого вакуума, заполняя формы под действием силы тяжести, с последующим длительным нагревом и отверждением. Технология подходит для заказных нестандартных изделий, трансформаторов 35 кВ с толстыми стенками, а также для мелкосерийного производства с широкой номенклатурой.
Преимущества:
а) Простая конструкция форм, низкие начальные затраты, гибкость модификаций и высокая экономическая эффективность для опытных образцов и нестандартных изделий;
б) Мягкий режим отверждения с контролируемой скоростью нагрева, что минимизирует внутренние напряжения и повышает трещиностойкость изделий с толстыми стенками;
в) Универсальность оборудования позволяет использовать его для различных эпоксидных изделий, включая катушки трансформаторов;
г) Более широкий выбор эпоксидных смол и лучшие возможности контроля затрат на материалы.
Недостатки:
а) Длительный производственный цикл — заливка и отверждение занимают более десяти часов, что ограничивает производительность;
б) Полагаясь исключительно на вакуумную дегазацию, в толстых или крупных компонентах более вероятно образование внутренних пузырей;
в) Большая зависимость от человеческого фактора, что приводит к несколько меньшей повторяемости качества партий по сравнению с APG;
г) Печи заняты в течение длительного времени, что ведёт к повышенному энергопотреблению.
Ⅱ. Что всех интересует: какой процесс обеспечивает лучшие электрические характеристики?
При условии соблюдения стандартов производства оба процесса могут обеспечить соответствие электрическим характеристикам. Мы подбираем наиболее подходящий метод формования в зависимости от спецификаций изделия и требований заказа, чтобы гарантировать стабильное и надёжное качество трансформаторов. Зрелые производители могут сочетать обе технологии, используя их параллельно для взаимодополнения и обеспечения гибкой интеграции.

